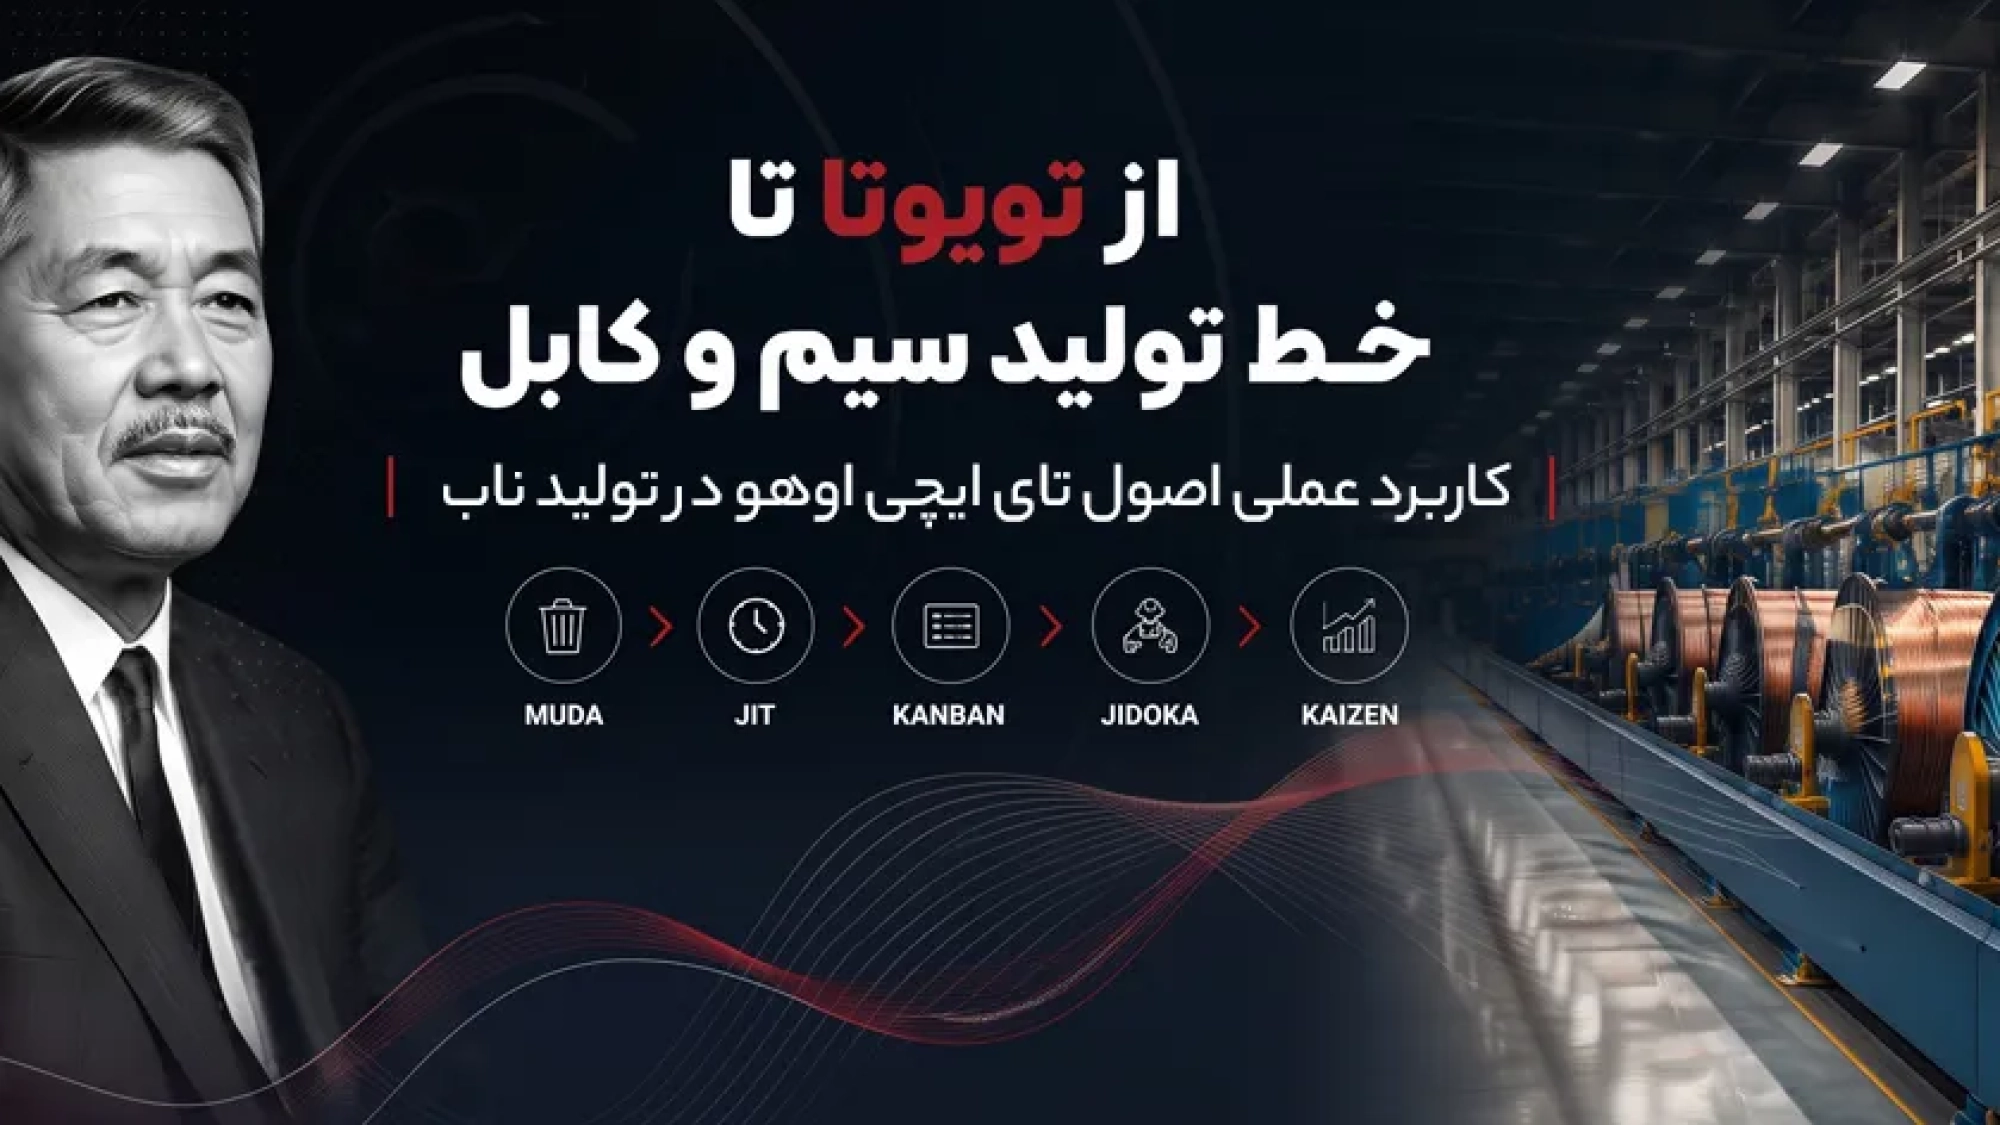
من تويوتا إلى مصنع أسلاك وكابلات؛ التطبيق العملي لمبادئ تايتشي أونو (taiichi ohno) في التصنيع النحيف
تايتشي أونو (Taiichi Ohno)، المهندس الياباني وأحد المهندسين الرئيسيين لنظام إنتاج تويوتا (Toyota Production System – TPS)؛ النظام الذي أثر لاحقاً بشكل عميق على تشكيل وانتشار مفهوم التصنيع النحيف (Lean Manufacturing) في جميع أنحاء العالم.
استند فكر أونو إلى سؤال بسيط ولكن جوهري: كيف يمكننا إنتاج منتج ذي جودة أعلى في وقت أقل وبموارد محدودة من خلال إزالة الأنشطة غير ذات القيمة المضافة؟
لا تظهر المفاهيم مثل إزالة الهدر، والإنتاج في الوقت المناسب، والانسياب المسحوب، والجودة في المصدر، والتحسين المستمر قيمتها الحقيقية إلا عندما تتجاوز مستوى النظرية وتُطبق في خط إنتاج حقيقي.
في هذه المقالة، سنفحص أهم مبادئ نظام إنتاج تويوتا ونوضح كيف يمكن تحويل هذه المفاهيم إلى إجراءات عملية في مصنع أسلاك وكابلات.
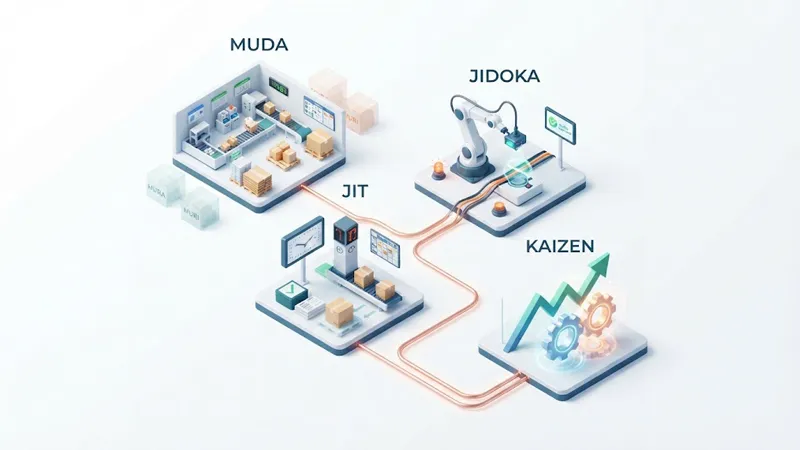
۱. مودا (Muda)؛ تحديد الهدر وإزالته
أطلق أونو على الأنشطة التي تستهلك الموارد لكنها لا تخلق قيمة للعميل اسم “مودا” أو الهدر.
الهدر السبعة المعروفة في نظام إنتاج تويوتا هي:
- الإنتاج المفرط
- الانتظار
- النقل غير الضروري
- المعالجة المفرطة
- المخزون الزائد
- الحركة غير الضرورية
- العيوب وإعادة العمل
في المناهج اللاحقة للتصنيع النحيف، أُضيفت عدم الاستفادة من معرفة ومهارات وإبداع الموظفين كهدر ثامن إلى هذه القائمة.
أمثلة على الهدر في مصنع أسلاك وكابلات
الإنتاج المفرط:
إنتاج كمية من المنتج تفوق ما يحتاجه السوق أو طلب العميل، مما يؤدي إلى زيادة المخزون، وشغل مساحة المستودعات، وتجميد رأس المال.
الانتظار:
توقف المشغل أو الآلة بسبب التأخر في وصول المواد الخام، أو عطل المعدات، أو عدم تناسق مراحل الإنتاج السابقة، هو مثال مباشر على هدر الوقت. يمكن لتخطيط الإمداد الدقيق، وجدولة الإنتاج، وصيانة المعدات أن تقلل من هذا الهدر.
النقل غير الضروري:
التنقل المتكرر لبكرات النحاس الثقيلة، أو الأسلاك نصف المصنعة، أو الكابلات بين الأقسام المختلفة دون إضافة قيمة للمنتج، هو أمر يستغرق وقتاً طويلاً ويزيد من التكاليف وخطر التلف. يمكن لتصميم تخطيط المصنع (Layout) الصحيح بناءً على تسلسل العمليات تقليل هذه الحركات إلى الحد الأدنى.
العيوب وإعادة العمل:
وجود عيوب في غلاف الكابل، أو عدم تطابق القطر، أو مشاكل في المقاومة الكهربائية، أو رفض المنتج في اختبارات مراقبة الجودة، يستهلك القدرة الإنتاجية بالإضافة إلى توليد النفايات. يُعد التحكم في الجودة من المصدر ومراقبة معلمات العملية الرئيسية من أكثر الحلول فعالية لتقليل هذا النوع من الهدر.
۲. مورا (Mura) وموري (Muri)؛ عدم الانتظام والضغط الزائد
لن يكون إزالة الهدر مستداماً إلا إذا تم التحكم في عاملين آخرين:
تشير مورا (Mura) إلى التذبذب وعدم الاتساق في انسياب العمل، بينما تشير موري (Muri) إلى فرض حمل زائد وغير منطقي على الإنسان أو المعدات.
في مصنع أسلاك وكابلات
مثال على مورا:
يمكن أن تؤدي الطلبيات غير المنتظمة إلى ترك سعة خطوط الإنتاج معطلة في بعض الفترات، ووضع ضغط شديد على الإنتاج في فترات أخرى.
يتمثل الحل، قدر الإمكان، في تسوية جدول الإنتاج، وتخطيط السعة، ومزامنة وتيرة الإنتاج مع الطلب الفعلي للعميل.
مثال على موري:
التشغيل المستمر لآلات مثل الباثق (Extruder)، والبنشر (Buncher)، والاسترندر (Strander)، أو معدات لف الكابلات بما يتجاوز سعتها المناسبة يمكن أن يزيد من احتمالية الأعطال، وانخفاض الجودة، وتوقف الخط.
يمكن لتوزيع الحمل بشكل متوازن، واحترام السعة الفعلية للمعدات، وتنفيذ برامج الصيانة الوقائية (Preventive Maintenance) منع هذه المشكلة.
۳. الإنتاج في الوقت المناسب (Just-in-Time)؛ ما هو مطلوب، عندما يكون مطلوباً
أحد الركائز الرئيسية لنظام إنتاج تويوتا هو مفهوم الإنتاج في الوقت المناسب أو JIT.
منطقها بسيط:
إنتاج المنتج المطلوب، بالكمية المطلوبة، وفي الوقت المطلوب.
الهدف الرئيسي من هذا النهج هو تقليل المخزونات غير الضرورية وخلق تدفق إنتاج متناسق مع الطلب الفعلي.
التطبيق في مصنع أسلاك وكابلات
بدلاً من الإنتاج الضخم لنوع معين من الكابلات فقط لملء المستودع، يتم تعديل خطة الإنتاج قدر الإمكان بناءً على الطلبات وتوقعات الطلب الموثوقة.
وكذلك يجب أن يتزامن توفير مواد مثل:
- سلك النحاس أو الألومنيوم
- PVC
- XLPE
- مواد العزل والغلاف
- البكرات ومعدات التعبئة والتغليف
مع خطة الإنتاج الفعلية.
بالطبع، لا يعني تطبيق JIT إلغاء مخزون الأمان بشكل متهور؛ بلغ الهدف هو تقليل المخزون بذكاء دون تعريض استقرار الإنتاج وسلسلة التوريد للخطر.
۴. كانبان (Kanban)؛ الانتقال من الإنتاج الدافع إلى الإنتاج المسحوب
كانبان هو أداة لإدارة نظام الانسياب المسحوب (Pull System).
في نظام الإنتاج الدافع، يقوم كل قسم بالإنتاج بناءً على خطته الخاصة ويسلم المنتج إلى المرحلة التالية؛ حتى لو لم تكن المرحلة التالية بحاجته بعد.
أما في نظام الإنتاج المسحوب، فإن المرحلة السابقة لا توفر المزيد من المنتجات أو المواد إلا عندما تتلقى إشارة طلب من المرحلة اللاحقة.
التطبيق في مصنع أسلاك وكابلات
على سبيل المثال، يمكن لقسم الإنتاج التالي إعلان حاجته من بكرات النحاس، أو مواد الغلاف، أو المنتجات نصف المصنعة من خلال بطاقة مادية، أو رمز شريطي (Barcode)، أو شاشة عرض، أو نظام رقمي.
وكنتيجة لذلك:
- ينخفض الإنتاج المفرط؛
- يقل المخزون بين العمليات (WIP)؛
- تظل مساحة المصنع أكثر حرية؛
- يمكن تحديد نقص المواد بشكل أسرع؛
- يصبح التواصل بين محطات الإنتاج أكثر شفافية.
۵. جيدوكا (Jidoka)؛ الجودة في قلب العملية
يمكن تعريف جيدوكا على أنها أتمتة مع لمسة بشرية، تتضمن القدرة على اكتشاف الخطأ والرد عليه.
مبدأها المهم هو أنه إذا حدثت مشكلة أثناء العملية، فلا يجب استمرار إنتاج منتج معيب.
بدلاً من إنتاج مئات الأمتار من الكابل لكي يتم اكتشاف العيب في نهاية الخط، يجب تحديد المشكلة وإيقافها في أقرب نقطة ممكنة إلى وقت حدوثها.
التطبيق في مصنع أسلاك وكابلات
يمكن استخدام معدات قياس القطر، وأجهزة التحكم في سماكة الغلاف، وأنظمة اختبار الشرارة (Spark Test)، أو معدات المراقبة عبر الإنترنت الأخرى لاكتشاف الانحرافات عن الحدود المحددة.
في حال رصد خطأ، يجب أن يتيح النظام إمكانية إطلاق إنذار، أو إيقاف الخط، أو التدخل السريع من قبل المشغل.
الهدف النهائي هو ضمان:
أن تُبنى الجودة ضمن العملية، بدلاً من مجرد فحصها في نهاية الخط.
۶. كايزن (Kaizen)؛ قوة التحسينات الصغيرة ولكن المستمرة
كايزن يعني التحسين المستمر؛ أي أنه بدلاً من انتظار المشاريع الكبيرة والمكلفة، يجب على المنظمة أن تسعى باستمرار لإصلاح المشاكل الصغيرة وزادة الإنتاجية.
النقطة الرئيسية هنا هي أن كايزن ليست مسؤولية المديرين أو المهندسين فقط. قد يلاحظ المشغل الذي يعمل على الآلة كل يوم مشكلة خفيت عن أنظار الإدارة.
التطبيق في مصنع أسلاك وكابلات
يمكن إنشاء آلية تسمح للموظفين بتقديم مقترحاتهم بشأن قضايا مثل:
- تقليل نفايات المواد
- تقليل وقت تغيير المنتج
- تبسيط حركة البكرات
- تقليل توقف الآلة
- زيادة السلامة
- تحسين تخطيط محطة العمل
حاضر.
كما تساعد الاجتماعات القصيرة والمنتظمة لمراجعة المشاكل في تحديد القضايا الصغيرة وحلها قبل أن تتفاقم لتصبح مشاكل كبيرة.
۷. جيمبا (Gemba)؛ صنع القرار في مكان العمل الفعلي
جيمبا تعني “المكان الفعلي”؛ المكان الذي تُخلق فيه القيمة وتحدث فيه الأحداث الحقيقية.
في المصنع، جيمبا هو خط الإنتاج.
يؤكد الإدارة النحيفة على أن فهم المشكلة بدقة لا يتحقق بمجرد النظر إلى الرسوم البيانية والتقارير. يجب على المدير أو المهندس أو المشرف الذهاب إلى مكان العملية، ومشاهدة الظروف بأنفسهم، والتحدث مع المشغلين، ثم اتخاذ قرارات حول السبب الجذري للمشكلة.
التطبيق في مصنع أسلاك وكابلات
بدلاً من التحقيق في أسباب انخفاض الكفاءة من خلف المكتب فقط، يجب على مدير الإنتاج أو المهندس الحضور على الخط لمشاهدة عوامل مثل:
- فترات التوقف
- طريقة حركة المواد
- أداء المشغل
- حالة المعدات
- المخزون بين العمليات (WIP)
- اختناق الإنتاج (Bottleneck)
لمراقبته مباشرةً.
يمكن لهذا النهج أن يضيق الفجوة بين “ما هو مكتوب في التقرير” و”ما يحدث حقاً في المصنع”.
۸. وقت تاكت (Takt Time)؛ مزامنة وتيرة المصنع مع طلب العميل
يحدد وقت تاكت المعدل الدقيق الذي يجب أن يُنجز به المنتج لتلبية طلب العميل.
باختصار:
وقت تاكت = وقت الإنتاج المتاح الصافي ÷ كمية طلب العميل
افترض أن خط الإنتاج لديه 420 دقيقة من وقت الإنتاج الصافي لكل وردية ويجب إنتاج 140 وحدة محددة في نفس الوردية. في هذه الحالة، سيكون وقت تاكت مساوياً لـ 3 دقائق لكل وحدة.
في الصناعات المستمرة مثل الأسلاك والكابلات، يمكن تكييف هذا المفهوم مع المتر، أو الكيلومتر، أو البكرة، أو وحدة الطلب لضمان مزامنة السرعة المطلوبة للخطوط مع الطلب الفعلي.
لماذا يُعد وقت تاكت (Takt Time) مهماً؟
إذا كان قسم معين يعمل بسرعة أكبر بكثير مما يتطلبه السوق، فسيتم خلق مخزون بين العمليات (WIP).
اگر یک بخش کندتر از ریتم موردنیاز باشد، تبدیل به گلوگاه خواهد شد.
الهدف هو جعل تدفق الإنتاج متوازناً ومتناسقاً وقابلاً للتنبؤ قدر الإمكان.
خلاصة؛ التصنيع النحيف ليس مشروعاً، بلغ هو أسلوب إدارة
إن تطبيق فلسفة تايتشي أونو في مصنع أسلاك وكابلات لا يعني مجرد تعليق لافتات قليلة، أو تحديد بعض مؤشرات الأداء الرئيسية (KPIs)، أو تنفيذ مشروع قصير الأجل لتقليل التكاليف.
يتشكل التصنيع النحيف حقاً عندما تسعى المنظمة باستمرار للإجابة على ثلاثة أسئلة:
أين يوجد الهدر؟
لماذا وُجد هذا الهدر؟
كيف يمكننا تنفيذ العملية بشكل أفضل مما نفعله اليوم؟
يمكن أن تؤدي مثل هذه العقلانية إلى مصنع يتميز بـ:
- مخزون أقل
- نفايات أقل
- توقفات أقل
- جودة أكثر استقراراً
- تدفق إنتاج أكثر سلاسة
- وقت تسليم أقصر
- ومشاركة أكبر من الموظفين
فليكن ذلك.
والأهم من ذلك، أن الموظفين لم يعودوا مجرد منفذين للتعليمات؛ بل يصبحون جزءاً لا يتجزأ من نظام حل المشكلات والتحسين المستمر للمنظمة.
لعل هذه هي أهم إرث لتايتشي أونو: أفضل مصنع ليس هو الذي لا توجد به مشاكل، بل هو المصنع الذي يرى مشاكله بشكل أسرع، ويجد جذورها، ويعمل بشكل أفضل قليلاً كل يوم عما كان عليه في اليوم السابق.